中钺工业智能装备在非标自动化产线中的定制化应用方案
在非标自动化产线的落地实践中,一个常被低估却又致命的环节是工控系统与机械本体的耦合调试。很多企业购买了高精度模组,却因缺乏整体逻辑架构能力,导致整线节拍失衡、故障率居高不下。中钺(广东)科技发展有限公司在承接这类项目时,首先做的不是画图,而是算——算透每个工位的CT(Cycle Time)余量,算清每段输送的累计公差。
行业现状:非标之“痛”不止于设计
消费电子与汽车零部件领域的迭代速度,已把传统“图纸+钳工”的模式逼到墙角。客户要的往往不是一台单机,而是一条能兼容3-5种型号、换型时间小于15分钟的柔性线体。市面上多数自动化设备供应商擅长标准机,一旦涉及气液电混合、视觉定位与MES数据交互的深度定制,方案就容易“纸上谈兵”。
更现实的问题在于,产线调试周期普遍被压缩到8-12周,任何一家不具备非标设备研发底蕴的团队,都会在试产阶段陷入“改结构—改程序—再改结构”的死循环。
核心技术:以工控为骨,以工艺为魂
中钺(广东)科技发展有限公司的应对思路,是把工控系统当成“神经系统”而非“执行末梢”。具体到方案中,我们采用“主PLC+分布式IO+伺服总线”的架构,并预留OPC UA接口以便对接客户的SCADA层。
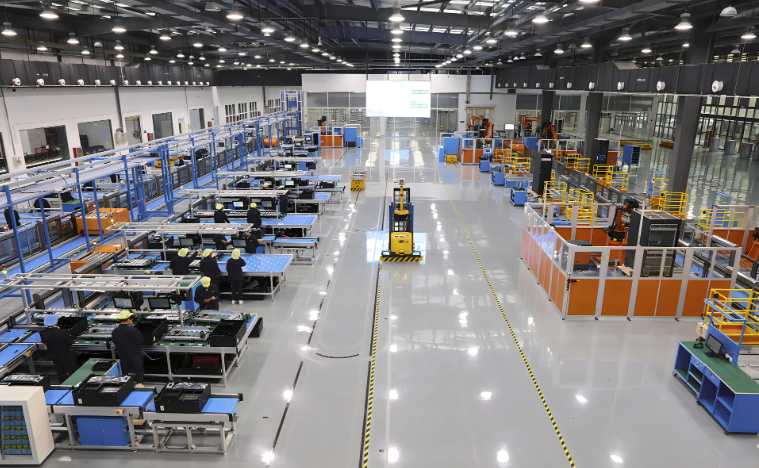
以某锂电模组PACK线为例,项目涉及18个工位、6台六轴机器人协同。我们的工业智能装备团队在离线仿真阶段就完成了虚拟调试,将实际联调时间压缩了40%。关键控制逻辑(如扭矩-角度双监控、焊前等离子清洗确认)全部写入安全PLC,而非依赖上位机轮询,这套设计让整线OEE(设备综合效率)稳定在85%以上。
此外,针对客户现场频繁换产的痛点,我们开发了模块化快换治具库,配合伺服压装单元的配方自动调用,使换型时间从原来的45分钟降至9分半钟。这背后依赖的正是对凸轮曲线、加减速模型的大量仿真积累。
选型指南:别只看“非标”二字
选择非标产线集成商,建议从三个维度做尽职调查:
- 同行业案例的良率数据——要求对方提供近一年内类似工艺的CPK(过程能力指数)报告,而不是效果图。
- 电气与软件团队的规模——机械设计强但软件弱的企业,后期往往需要二次外包,接口风险极大。
- 售后响应机制——是否具备远程诊断网关?备件库是否覆盖常用气动、传感元件?
需要明确的是,技术改造并非一次性采购。一套成熟的非标线体,其生命周期内的隐性成本(停机损失、程序迭代、治具磨损)远超首期投入。因此,我们建议在合同中明确“工艺参数白盒交付”条款,确保甲方工程团队能独立进行参数级维护。
应用前景:从“替代人工”走向“数据造血”
随着AI视觉检测与数字孪生技术的下沉,非标产线的价值正在从“省人”转向“产生数据”。中钺(广东)科技发展有限公司已在3C精密装配领域落地了基于边缘计算的质量追溯模块,通过采集每颗螺丝的锁附曲线,反向指导上游来料品质管控。
对于计划进行智能制造升级的工厂,我的建议是:优先选择那些愿意开放底层数据、且具备算法优化能力的合作伙伴。产线不是快消品,今日的工控架构决定了未来五年你能否顺畅接入APS或仓储调度系统。
工业智能装备的定制化,本质上是一场工程能力与商业耐心的长跑。中钺科技愿与制造企业一起,把每个非标难点变成可复用的标准知识库。